我是张老师。做六西格玛辅导25年,MSA(测量系统分析)是我们在企业现场查得最多的项目之一——因为太多改善项目,查到最后发现病根不在工艺,在尺子。站内已经写过两篇完整的MSA完全指南(GR&R研究+Minitab操作+实战案例)和GR&R实操避坑版,讲"怎么做"。今天这篇专治下一个问题:做出来了,不合格,怎么办?
一、先看三个现场,你对号一下
现场一:SPC控制图上线半个月,天天报警。工艺查了三轮,参数纹丝没动——最后查测量系统,GR&R四十多,控制图上一半的"异常"是测量误差画出来的。
现场二:同一批产品,白班检验员判全合格,夜班检验员判出8%不良。两个班差点打起来——再现性没验过,两个人量的根本不是同一个"点"。
现场三:客户审核员现场抽了一件产品,让你们的检验员当面测三次,三个数——审核报告上多了一条不符合项,供应商评分降级。
三个现场同一个病根:测量系统没有验证过,数据就拿来下结论了。而MSA做出来不合格的企业,第一反应往往是"换量具"——这是最常见的冤枉钱。往下看怎么对症。
二、先对照判定标尺:你的MSA到底什么水平
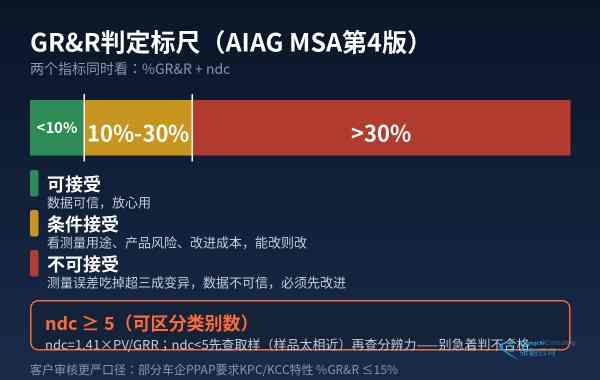
按AIAG MSA手册的通用口径,两个指标一起看:
%GR&R(测量系统变异占总变异的百分比):低于10%可接受,数据可信放心用;10%-30%条件接受,要结合测量用途、产品风险和改进成本判断,能改则改;超过30%不可接受——测量误差吃掉了三分之一以上的变异,基于这些数据做的一切分析都是在沙地上盖楼。
ndc(可区分类别数,ndc=1.41×PV/GRR):必须≥5,它反映测量系统能把零件分成几个可靠的组。ndc不够,过程能力差一个量级你都分辨不出来。
一个提醒:客户审核口径可能比通用标准严。不少车企的PPAP手册要求关键特性(KPC/KCC)的GR&R≤15%,10%-30%的边缘区在客户那里就是不符合项——你的目标线应该按客户口径定,不是按手册下限定。
三、抢救第一原则:先看哪个分量大
GR&R不合格只是个总诊断,抢救要看分解报告——MSA分析会把测量系统变异拆成两块:重复性(EV),同一个人用同一量具测同一零件,多次测量结果的离散;再现性(AV),不同的人测同一零件,结果之间的差异。哪个分量大,病根就在哪一侧:
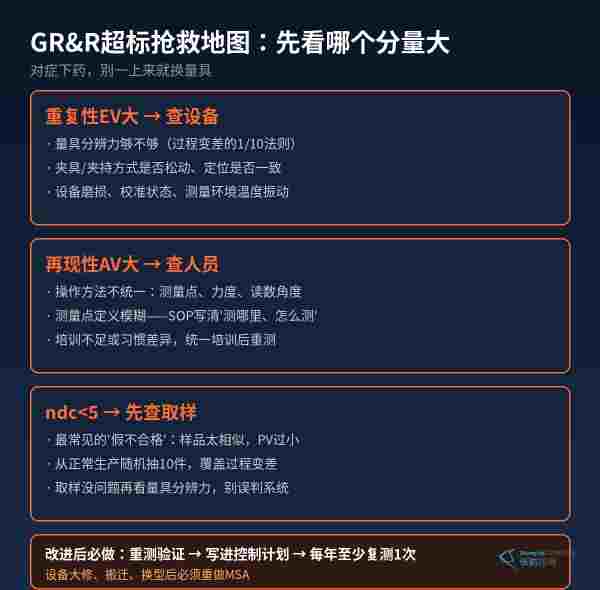
| 症状 | 病根方向 | 首选动作 |
|---|---|---|
| 重复性EV大 | 设备侧:分辨力、夹持、磨损、环境 | 查量具分辨力和夹具定位 |
| 再现性AV大 | 人员侧:方法、定义、培训 | 统一SOP与测量点定义 |
| ndc<5 | 取样侧(或分辨力) | 先重取样,再判系统 |
四、重复性EV大:查设备,但先别急着换
EV大说明同一个人都测不准——问题在设备这一侧,但"换量具"是最后一步不是第一步。按这个顺序查:
第一查分辨力。量具的最小刻度要不大于过程变差的十分之一(注意:是过程变差的1/10,不只是公差的1/10——过程能力越高,对分辨力要求越苛刻)。公差±0.05mm的特性用精度0.1mm的卡尺,读数全挤在几个刻度上,GR&R算出来必然难看。分辨力不够,只有换量具一条路——这也是唯一一种"必须换"的情况。
第二查夹持与定位。同一个零件,放的位置偏一点、夹的力道不一样,读数就飘。我们辅导企业时遇到过最典型的:千分尺本身没问题,但工件没有定位靠挡,操作员每次凭手感放——加了定位夹具,EV当场降一半。
第三查设备状态与环境。磨损、校准超期、恒温恒湿不达标、振动源在旁边——高精度测量对这些极其敏感。先排除这些,再谈设备升级。
五、再现性AV大:查人员,八成是"定义"问题
AV大说明人和人之间测出来不一样。这类问题的药方大多不在人,在定义:
测量点定义模糊是头号根因。"测外径"——测哪个截面?端部还是中间?圆度不好的工件,截面差一点读数差一截。SOP里必须写清"测哪里、怎么测、测几次取什么值",配照片或示意图。
操作方法不统一:卡尺的测量力、千分尺的棘轮声数、读数时的视角——每个人的"手感"都是变异源。统一培训、统一手法后重测,大部分AV问题能解决。
还有一种情况:量具本身难读数(表盘式 vs 数显式),或者操作需要较强技巧。这时候改工装比训人更快——比如把游标卡尺换成数显卡尺,人为读数误差直接消失。
六、ndc<5:先查取样,别误判一个健康的系统
这是最容易冤枉好系统的情况。ndc=1.41×PV/GRR——分子PV是零件间变差。如果你取的10个样品彼此太相近(比如全挑了合格品),PV被人为压小,ndc和%GR&R都会跟着难看——这不是测量系统不行,是试验设计不行,行话叫"假不合格"。
正确取样:从正常生产过程中随机抽10件,覆盖过程的真实变差(合格的不合格的都该在里面),有条件的话让变差覆盖到过程波动范围的八成以上。重取样后ndc还是不够,才轮到查量具分辨力。
七、救完之后:三件事闭环,缺一都会反弹
第一件,重测验证。改进措施落地后,按原方案(10件×3人×3次,盲测、随机序)重做一次GR&R,确认指标回到合格线内。不重测的改进等于没改。
第二件,写进控制计划。合格的测量系统不是一次性资产——把"MSA年度复测"写进控制计划,设备大修、搬迁、换型、测量方法变更后必须重做。我们在锂电企业的辅导里,MSA校准是SPC上线的前置闸口,化成、分容、注液称重的测量系统不过线,后面的控制图不许挂。
第三件,往后看。测量系统可信了,SPC的数据才可信,过程能力和SPC控制图才有意义。MSA是数据质量的地基——地基不验,楼越高越危险。
八、什么时候必须做MSA(触发清单)
别等出问题再查。五个触发时点:①六西格玛项目启动,测量阶段(M阶段)的硬性动作;②SPC上线之前;③客户审核或PPAP提交之前;④新设备、新工装、新测量方法启用时;⑤设备大修、搬迁、关键测量岗位换人之后。记住一句话:数据要用来做决策之前,先确认测量系统可信。
MSA的完整操作流程(选件、盲测、Minitab六步出报告)在站内完全指南里写得很细,本文不重复。如果你的团队正在搭测量管理体系,或者GR&R反复做不合格找不到根因,可以约一次免费诊断,我们把黑带老师派到现场看——很多问题隔着报告猜不中,到测量工位站半小时就清楚了。
常见问题(FAQ)
问:MSA的GR&R多少算合格?
答:按AIAG MSA手册的通用判定标准:%GR&R低于10%,测量系统可接受;10%到30%之间,条件接受,要看测量用途、产品风险和改进成本,能改则改;超过30%,不可接受,测量系统必须先改进再使用。同时要看ndc(可区分类别数),必须大于等于5。注意客户审核口径可能更严,部分车企PPAP要求关键特性GR&R不超过15%。
问:GR&R超过30%就一定是量具的问题吗?
答:不一定。先看分解结果:重复性EV大,问题在设备侧(分辨力不够、夹具松动、设备磨损、环境温湿度振动);再现性AV大,问题在人员侧(操作方法不统一、测量点定义模糊、培训不足);ndc小于5,先查取样——样品彼此太相近、没有覆盖过程真实变差,会造成假不合格。对症下药之前换量具,大概率白花钱。
问:校准通过了还要做MSA吗?
答:要。校准确认的是设备本身与标准之间的关系,MSA验证的是整个测量系统——设备、人员、方法、环境、被测对象在实际使用条件下共同构成的系统是否可靠。校准合格的量具,到了现场由不同人员在工件上测量,结果可能依然不可信。两者是地基与整栋楼的关系,不能互相替代。
问:MSA多久做一次?
答:常规节奏是每年至少一次,写进控制计划管理。四种情况必须重做:测量设备大修或搬迁后、测量方法或人员变更后、新产品新工艺导入时、以及SPC上线或六西格玛项目启动前——数据要用来做决策之前,先确认测量系统可信。
延伸阅读:MSA测量系统分析完全指南:GR&R研究+Minitab操作|GR&R实操全流程与5个避坑经验|锂电行业导入六西格玛实录|电子制造业六西格玛实录