一、先过三道关:不满足这些前提,Cpk算了也白算
第一关:过程必须稳定。这是Cpk的立身之本。控制图里有失控点、有趋势、有周期性跳动,说明数据来自不同的分布,此时算出的Cpk没有统计意义——就像在高速行驶的车上量身高,读数存在,但不可靠。正确顺序永远是:先用控制图确认受控(I-MR判异规则见六西格玛I-MR控制图判异8规则,Xbar-R建限方法见Xbar-R控制图控制限计算方法),再算能力指数。
第二关:测量系统必须可信。GR&R超过30%的量具,测出来的数据里掺着大量测量噪声,标准差被灌水,Cpk自然失真。张驰咨询的项目经验里,约三成企业在算Cpk之前卡在测量系统这一关——先过MSA测量系统分析,再谈能力。
第三关:规格限和控制限别搞混。这是新人最常见的概念错误:规格限(USL/LSL)来自客户和图纸,回答"产品允许多宽";控制限(UCL/LCL)来自过程数据,回答"过程自然波动多宽"。规格限是目标,控制限是现状,两者不能互换,更不能拿控制限当规格限去算Cpk。另外数据应近似正态;明显偏态或多峰的数据,先做变换或非正态能力分析。
二、三个指数一张表:Cp、Cpk、Ppk各看什么
| 指数 | 公式 | 标准差 | 回答的问题 | 典型用途 |
|---|---|---|---|---|
| Cp(潜在能力) | (USL−LSL)/6σ | 组内σ(短期) | 波动够窄吗? | 不看中心,评过程上限 |
| Cpk(实际能力) | min[(USL−μ)/3σ, (μ−LSL)/3σ] | 组内σ(短期) | 波动+偏移综合够格吗? | 客户审核主指标 |
| Ppk(过程性能) | min[(USL−x̄)/3s, (x̄−LSL)/3s] | 整体s(长期) | 这段时间实际表现如何? | PPAP试产、长期评估 |
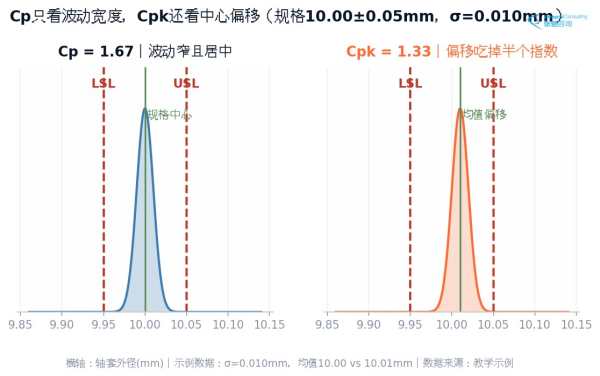
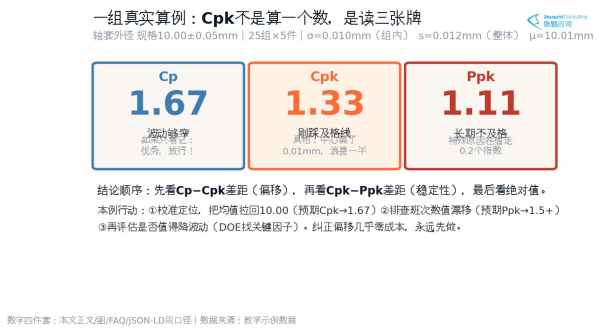
三个指数的读法有固定套路:Cp−Cpk的差值反映中心偏移——差值越大,均值离规格中心越远,本例差0.34,偏移已经很明显;Cpk−Ppk的差值反映过程稳定性——差值越大,说明特殊原因在偷走长期表现。通常Cp ≥ Cpk ≥ Ppk;如果Ppk反而大于Cpk,先怀疑分组方式或数据有问题,而不是庆祝。
三、五步计算法:从原始数据到判定结论
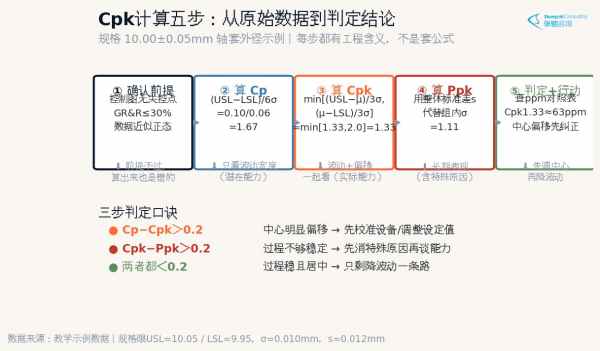
下面用一组教学示例数据完整走一遍。演示场景:某机加工工序加工轴套外径,规格10.00±0.05mm(USL=10.05,LSL=9.95),按合理子组原则连续收集25组、每组5件,共125个读数。
第1步:确认前提(公式:控制图判稳 + GR&R≤30% + 数据正态)
代入:Xbar-R控制图25组无失控点,检验1-4全通过;量具GR&R=12%(<30%可接受);直方图与正态概率图无显著偏离。结果:前提通过,可以进入能力计算。工程含义:这步没有数字产出,但它决定后面所有数字是否可信。
第2步:算Cp(公式:Cp=(USL−LSL)/6σ)
代入:组内标准差σ用R̄/d2估计,本例R̄=0.0235mm,d2(n=5)=2.326,σ=0.0235/2.326≈0.010mm。
结果:Cp=(10.05−9.95)/(6×0.010)=0.10/0.06≈1.67。
单位:无量纲指数。工程含义:过程的波动宽度只占规格宽度的六成,如果中心对准,这个过程有优秀潜力。
第3步:算Cpk(公式:Cpk=min[(USL−μ)/3σ, (μ−LSL)/3σ])
代入:总均值X̿=μ=10.01mm,σ≈0.010mm。上侧:(10.05−10.01)/(3×0.010)=0.04/0.03≈1.33;下侧:(10.01−9.95)/0.03=0.06/0.03=2.0。
结果:Cpk=min[1.33, 2.0]=1.33。
单位:无量纲指数。工程含义:取下侧更危险的一端——均值向上偏了0.01mm,上侧空间被吃掉一半,过程从"优秀"滑到"及格线"。
第4步:算Ppk(公式同Cpk,标准差改用整体s)
代入:125个读数的整体标准差s=0.012mm。上侧:(10.05−10.01)/(3×0.012)≈1.11;下侧:(10.01−9.95)/(3×0.012)≈1.67。
结果:Ppk=min[1.11, 1.67]=1.11。
单位:无量纲指数。工程含义:长期表现比短期差——特殊原因(班次差异、刀具磨损、环境温度)在持续拉宽实际波动,量产风险比报告值更高。
第5步:查ppm对照表判定(公式:Cpk值→不合格率ppm→行动)
代入:Cpk=1.33。
结果:对应约63ppm(0.0063%)的不合格率,六西格玛水平约4σ。
工程含义:对一般特性算及格,对汽车关键特性(要求≥1.67)不够格。行动顺序:①先校准定位把均值拉回10.00——预期Cpk从1.33回到1.67,几乎零成本;②排查让s大于σ的特殊原因;③仍不达标再上DOE降波动。
四、25组×5件的σ怎么来:组内标准差与整体标准差
上一篇算完Xbar-R控制限后,手里已经有两个现成的数:总均值X̿和平均极差R̄。能力计算可以直接复用:组内σ̂=R̄/d2,d2按子组大小n查常数表(n=2取1.128,n=3取1.693,n=4取2.059,n=5取2.326,n=6取2.534),这就是Cp/Cpk的分母来源。而Ppk用全体125个读数直接算样本标准差s,两种算法都内置于Minitab:Cp/Cpk用"组内(within)"变差,Pp/Ppk用"整体(overall)"变差。
为什么要分两套?因为Cp/Cpk想回答"如果过程只受普通原因影响,它有多好"——用组内变异做干净估计;Ppk想回答"这段实际日子它表现如何"——把特殊原因造成的漂移也摊进来。所以Ppk永远更能代表量产风险,汽车行业PPAP试产阶段就规定用Ppk:只有Ppk>1.67才允许量产。
五、Cpk判定标准与ppm对照表
| Cpk值 | 能力等级 | 预计不合格率 | 六西格玛水平 | 判定与行动 |
|---|---|---|---|---|
| Cpk<1.00 | 不足 | >2700ppm | <3σ | 不合格,立即改善 |
| 1.00≤Cpk<1.33 | 勉强 | 63–2700ppm | 3–4σ | 风险较高,持续监控并立项 |
| 1.33≤Cpk<1.67 | 充足 | 0.6–63ppm | 4–5σ | 一般特性合格(汽车行业及格线) |
| 1.67≤Cpk<2.00 | 优秀 | 0.002–0.6ppm | 5–6σ | 关键安全件要求(航空/医疗常见) |
| Cpk≥2.00 | 卓越 | <0.002ppm | ≥6σ | 世界级,逼近六西格玛 |
两组便于记忆的锚点:Cpk=1.0对应约2700ppm——每千件约2.7件不合格,任何行业都接受不了;Cpk=1.33对应约63ppm——这是制造业几十年实践沉淀的及格线。IATF 16949体系下,主机厂对关键特性普遍要求Cpk≥1.67;关系安全的特性(刹车、转向、电池结构件)审核时会被逐条追问。六西格玛水平与Cpk的换算关系是:六西格玛水平≈3×Cpk(Cpk=2.0即6σ)。
六、Minitab计算Cpk六步法
手算用于理解原理,量产用Minitab:①输入125个数据(建议按子组排列成5列×25行);②菜单 Stat > Quality Tools > Capability Analysis > Normal;③选数据列(子组跨行选5列或选单列后指定子组大小5);④填规格限:Upper spec 10.05,Lower spec 9.95;⑤Estimate标签确认组内变差估计方法(默认Rbar法即可);⑥OK输出能力图——直方图叠加正态曲线与规格限,右侧并排给出Cp、Cpk、Pp、Ppk四个数。
读报告先看两处:直方图是否明显偏态或截尾(偏态说明正态前提可疑);Cp与Cpk差距(差距大=Minitab已经替你发现了中心偏移)。能力图下方还给实测ppm与预期ppm,后者是"过程保持当前状态"的长期预测,与客户签质量协议时以它为准更稳。
七、三个高频错误:多数工程师倒在第一个
错误1:过程不稳就报Cpk。控制图明明有失控点,为了赶报告还是把Cpk算出来报给客户——这不是能力分析,是数字化妆。审核员只要回一句"请给我看控制图",整个报告的可信度归零。
错误2:把控制限当规格限。UCL/LCL来自过程数据,USL/LSL来自客户图纸,两套线各有各的用途。用控制限算出来的"Cpk"再高,也只是过程和自己的波动比较,与客户要求无关。
错误3:只看Cpk,不看Ppk。Cpk=1.67、Ppk=0.9的组合并不少见——短期能力漂亮,长期被特殊原因拖垮。只报Cpk等于只报最好看的那张成绩单,量产后的真实不良会替你补课。
八、Cpk不达标怎么办:先调中心,再降波动
Cpk低,永远只有两个变量:偏移和波动。行动顺序按成本排:第一优先纠正偏移——校准定位、调整设定值、换磨损刀具,把均值拉回规格中心。本例这一步就能让Cpk从1.33回到1.67,费用几乎为零,因为波动(σ)一点没动,只是让分布躺回正中间。第二优先消除特殊原因——用SPC控制图把班次、机台、材料的差异找出来,这一步提升的是Ppk。第三才是降波动——过程已经居中且稳定,还想提高就只能压缩σ,这时候才轮到DOE实验设计登场:找关键因子、定最优参数。三步都走完还不达标,最后手段才是与客户协商放宽规格——那是经营决策,不是技术结论。
Cpk和Ppk到底哪个重要?
两个都重要,场景不同。Cpk用组内标准差,回答"过程稳定运行时能做到多好",是客户审核的主指标;Ppk用整体标准差,回答"这段实际时间它表现如何",是量产风险的真实刻度。汽车行业惯例:关键特性要求Cpk≥1.67且Ppk≥1.33,试产阶段(过程未证明稳定)只认Ppk,且要求Ppk>1.67才放行量产。
Cpk≥1.33就万事大吉了吗?
不是。1.33只是及格线,对应约63ppm(0.0063%)的不合格率——对普通零件够用,对安全关键件远远不够。而且Cpk是"此刻的状态照",不是终身成就:刀具磨损、材料批次、环境温度都会让它漂移,所以量产阶段要转入控制图持续监控,定期重算。
样本量多少才够算Cpk?
常规口径:至少25个子组、每组3-5件,总样本量≥100(AIAG SPC手册口径)。样本量<30时置信区间很宽,算出的Cpk可能虚高0.2-0.3个指数,审核时容易被挑战。本例25组×5件=125个读数,是通用型计算的经济下限。
数据不是正态分布,Cpk还能算吗?
不能硬套正态公式。明显偏态、有天然边界(如平面度≥0)或多峰的数据,直接套公式会把ppm算错一个数量级。正路有三条:先做数据变换(如Box-Cox)、用Minitab的非正态能力分析(选Weibull等分布拟合)、或改用非参数方法。判断依据:正态概率图+Anderson-Darling检验的P值。
客户要Cpk≥1.67,我只有1.33,先做什么?
别急着上DOE。先算Cp:若Cp已经≥1.67而Cpk只有1.33,说明问题只是中心偏移——校准设备、调整设定值,几乎零成本就能达标;若Cp本身也不够1.67,顺序是先消特殊原因抬Ppk,再上DOE压σ。本例恰好是前者:Cp=1.67、Cpk=1.33,拉回中心即可。